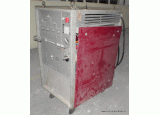
Svářečka MA 315 – 4475.
Katalogové číslo: 4475
Typ, parametry: MA 315
Výrobce: ZEZ n.p.
Rok výroby/repase:1978
Popis: Vst. napětí 50 Hz 3x380 V
Zatěžovatel 100 % 240 A
Zatěžovatel 60 % 315 A
Hmotnost 580 kg
Predám mechanický lis. Možnosť vyskúšania.Dobrý stav. Cena 1000 eur.
Svářecí poloautomat uniMig 250 p – 4479. Katalogové číslo: 4479 Typ, parametry: uniMig 250 p Výrobce: BILLIK spol. s r.o. Rok výroby/repase:1998 Popis: jmenovité napětí 3x400 V/50 Hz + PE jmenovitý příkon 9,8 kVA svářecí proud - I2 min = 30 A - I2 t = 190 A/100% DZ - I2 max = 250 A/60% DZ svářecí napětí U20 = 10–36 V (plynulá regulace po 0,1 V) rozsah podávací rychlosti 1–18 m/min bodové sváření 0,5–9,9 s cyklické sváření - svár 0,5–9,9 s - mezera 0,5–9,9 s průměr svářecího drátu 0,6–0,8–1,0–1,2 mm doporučený průtok plynu 5–15 l/min vnější rozměry šxvxd 370x920x810 mm hmotnost 130 kg
Bruska rovinná stolová BM 350 – 4478. Katalogové číslo: 4478 Typ, parametry: BM 350 Výrobce: TOS Rok výroby/repase:1979 Popis: Rozměry pracovního stolu 550x800mm Vzdálenost pracovní plochy stolu od podlahy 900mm Brusný kotouč: vnější průměr 350mm vnitřní průměr 275mm výška 100mm Svislý pohyb brusného kotouče 70mm Elektromotor pro pohon. brusného kotouče: otáčky 1420min-1 výkon 2,2kW Rozměry stroje: d x š 800x600mm Hmotnost stroje 270kg
rok výroby 1991, možnosť obhliadky v Košiciach, cena na vyžiadanie
Svářecí usměrňovač SPB 315 – 4476. Katalogové číslo: 4476 Typ, parametry: SPB 315 Výrobce: Techma Rok výroby/repase:1981 Popis: hmotnost 230 kg
Naše úloha při realizaci výroby pro zákazníka je zajištění hospodárného a technicky optimálně řešeného výrobku nebo součástky. Také koordinace všech účastníků podílejících se na výrobě je silnou stránkou. To platí obzvláště tam, kde při výrobě určitého polotovaru nebo výrobku musí požadavky na funkčnost a mechanické vlastnosti výrobku být exaktně dodrženy, aby se předešlo vícenákladům a výdaje byly redukovány na minimum. Pro konstrukci licích zařízení používáme software SOLID WORKS. Údržba kokil se provádí technologií suchého ledu, která pomáhá udržovat životnost kokil a tím i dosažení požadovaných rozměrů odlitků.
Odlitky dokážeme vyrobit gravitačním nebo nízkotlakým odléváním do kokil. Nově jsme také pořídili technologii pro lisování tekutého kovu.
Tato technologie je založena na přímém lisování taveniny ve formě. Výsledkem technologie lisování tekutého kovu je neporézní, velice kompaktní odlitek bez staženin s nepatrnými otřepy a vykazující velmi dobré mechanické vlastnosti.
Nízkotlaké lití spočívá ve vytlačování taveniny přetlakem cca 0,02 - 0,05 MPa. Tento přetlak tlačí na hladinu taveniny a tím se tavenina vytlačuje z udržovací pece do kovové formy pomocí keramické trubice a vtokového muzikusu. Udržovací pec je součástí nízkotlakého licího stroje a je situován ve spodní části pod nástavbou stroje. Odlitky vyrobené touto technologií se vyznačují dobrou kompaktností, hutností materiálu, dobrými mechanickými vlastnostmi a bez vnitřních vad, které jsou specifické pro gravitační odlévání.
Gravitační lití do kokil se používá pro výrobu velmi namáhaných součástí (písty, hlavy spalovacích motorů atd.) V porovnání s lítím do pískových forem jsou odlitky gravitačně lité kompaktnější, rozměrově stálé, s vyšší kvalitou povrchu a dosahují lepších mechanických vlastností.