Střihání
Střiháním vyrábíme především díly s velkým počtem otvorů - síta, mřížky, ventilační panely a díly jednodušších tvarů.
Svařujeme ocel, nerez i hliník. Pracujeme se svářečkami TIG - WIG a MIG - MAG. Sváry se pak přebrušují, hrany ojehlují
Ohýbání trubek a profilů provádíme na CNC ohýbačce BLM DYNAM 3. Numericky řízeným ohybem lze realizovat prakticky jakoukoliv křivku a to ve všech osách a libovolného poloměrů nebo zakřivení. Kusově i sériově tak můžeme produkovat díly dříve obtížně nebo vůbec nevyrobitelné.
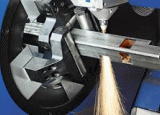
Trubky a profily zpracováváme pomocí laserového CNC stroje Tubematic. Toto zařízení s rotačně posuvným úponem a vertikálně pohyblivou hlavou vypálí v trubkách a profilech přesné otvory libovolných tvarů a také vytvaruje čelo profilu podle libovolné křivky. To přináší nové, nečekaně jednoduché a elegantní možnosti řešení spojů, úhlování, vytváření otvorů, realizaci drobných dílů vypálením z profilu a atypických pohyblivých dílců. Laserové obrábění umožňuje rychlou, přesnou a technicky čistou realizaci strojních součástí, stavebních konstrukcí, kovového nábytku, interierových doplňků, sportovního náčiní a mnoha dalších produktů. V oblasti zpracování nerezových materiálů je laserová technologie prakticky jedinou efektivní možností realizace profilových dílců a prostorových konstrukcí.
Automatické ohýbací centrum Salvagnini P4 dokáže zásadním způsobem zefektivnit výrobu ohýbaných plechových dílů. Veškerou manipulaci s materiálem a ohýbací operace provádí stroj sám bez doteku lidské ruky. Obsluha pouze do vstupního nakládače vloží plechové díly vypálené nebo vystříhané do potřebného tvaru, zadá příslušný program a pak odebírá hotové naohýbané výrobky. Velmi rychle tak vznikají různé ohýbané profily, police, skříňky, dveře, žlaby, lišty. Stroj umí nejen hranové ohyby do libovolného úhlu ale i rádiusové ohyby a falcování.
CNC ohraňovací lisy díky přesnému tlaku a polohování nástrojů umožňují sériové ohýbání plechových dílů do požadovaných rozměrů a úhlů. Vysoká přesnost těchto úhlů je zaručena elektronicky řízeným úhlovým senzorem ACB. Kvalitně ohnutý materiál je základem zpracování plechu. Nástroji CNC ohýbacích lisů proto projdou veškeré tvarované výrobky. Od stavebních rozvaděčových skříní po drobné montážní úchytky.
Kombinovaný stroj TRUMATIC 6000 kombinuje výhody vysekávací a laserové technologie. Pro opakující se operace - např. otvory stejné velikosti, využívá vysekávací lis s automatickou výměnou nástroje. K vytváření složitých a nepravidelných řezů používá laser. Stroj je dále vybaven automatickou manipulační jednotkou pro přísun materiálu, ukládání výrobků i třídění a odsun odpadu.
CNC laserová technologie v mnoha případech úspěšně nahrazuje klasické obráběcí technologie. Oproti frézování a vrtání je především mnohonásobně rychlejší a také materálově úspornější při zachování běžně požadovaných tolerancí. Laserové vypalování je nejefektivnější technologie výroby tvarově členitých dílů a dílů vyráběných ze silnostěnných plechů. Sériová výroba dílů z nerezových materiálů je bez použití laseru prakticky vyloučena.
ČZ Strojírna v rámci svého výrobního programu provádí též modernizace a přestavby strojů jak vlastní výroby, tak i jiných výrobců. Modernizace spočívá zejména v kompletní rekonstrukci elektrovýzbroje stroje, osazení moderního řídícího systému (většinou CNC), vytvoření řídících programu (PLC, i NC) atd. Součástí modernizace je nahrazení zastaralých pohybových systémů moderními systémy - valivá vedení, kuličkové šrouby, servopohony, dovybavení stroje ochrannými kryty a bezpečnostními prvky. Stroj po modernizaci splňuje současné technické a bezpečnostní normy EU. Přestavby strojů jsou modernizace rozšířené o přestavení strojů (zejména jednoúčelových) pro nový výrobní program. Rozsah modernizace a přestavby je na základě dohody.
Vřetena IBCA s výměnnými nástavci brousícího kotouče - IBCA-T se stálou tukovou náplní - IBCA mazaná olejovou mlhou - IBCA nástavce - IBCA nástavce - IBCA nástavce - IBCA připojovací rozměry nástavců Vřetena IBEA s kuželovým koncem hřídele a s brousícím kotoučem větším, než průměr tělesa upnutého na přírubě - IBEA–T se stálou tukovou náplní - IBEA mazaná olejovou mlhou - IBEA připojovací rozměry přírub Vřetena IBBA s prodlouženým hřídelem - IBBA-T se stálou tukovou náplní - IBBA mazaná olejovou mlhou Vřetena IBD IBDA Vřetena s kuželovým koncem hřídele a osazeným tělesem - Vřetena mazaná olejovou mlhou - Vřetena mazaná mazacím tukem - Připojovací rozměry přírub Mazání brousicích vřeten s řemenovým náhonem - Vřetena se stálou tukovou náplní s označením T nepotřebují během provozu domazávat. Ložiska jsou namazána velmi kvalitním plastickým mazivem pro vysoké otáčky. Labyrinty víček jsou zaplněny plastickým mazivem odolávajícím běžným chladicím kapalinám, které se používají při broušení. - vřetena mazaná olejovou mlhou potřebují pro svůj provoz mlhovací přístroj. Pro brousicí vřetena s řemenovým náhonem je vhodný mlhovací přístroj typu MP4, vyráběný též ČZ. Pohon brousicích vřeten s řemenovým náhonem - Vřetena jsou dodávána jako pravotočivá ( při pohledu od řemenice se vřeteno otáčí ve směru hodinových ručiček), na zvláštní objednávku jsou dodávána také levotočivá. K pohonu vřeten se používají ploché řemeny tkané, nebo plastové s rovnoměrným průřezem a minimálním švem, nebo konečně tkané. Průměry řemenic vřeten jsou vypočteny pro pohon elektromotory s otáčkami 2865 mm-1 s řemenicí A 220. Pro pohon vřeten s otáčkami 50 000 a 60 000 min-1 je třeba použít motor napájený proudem o vyšší frekvenci, nebo vřadit do pohonu předlohu PD 14 Vřetena IBC s výměnnými nástavci brousícího kotouče
Hlubokovrtací stroje jsou určeny na výrobu rotačních a nerotačních součástí a vyrábějí se ve dvou provedeních: - konzolové - s pevným stolem